-
البريد الإلكتروني
1256598140@qq.com
-
الهاتف
13764176823
-
العنوان
Zhuangliang الطريق Zhuangxing تاون ، مقاطعة فنغ شيان ، شنغهاي
Shanghai Haochao Machinery Equipment Co., Ltd
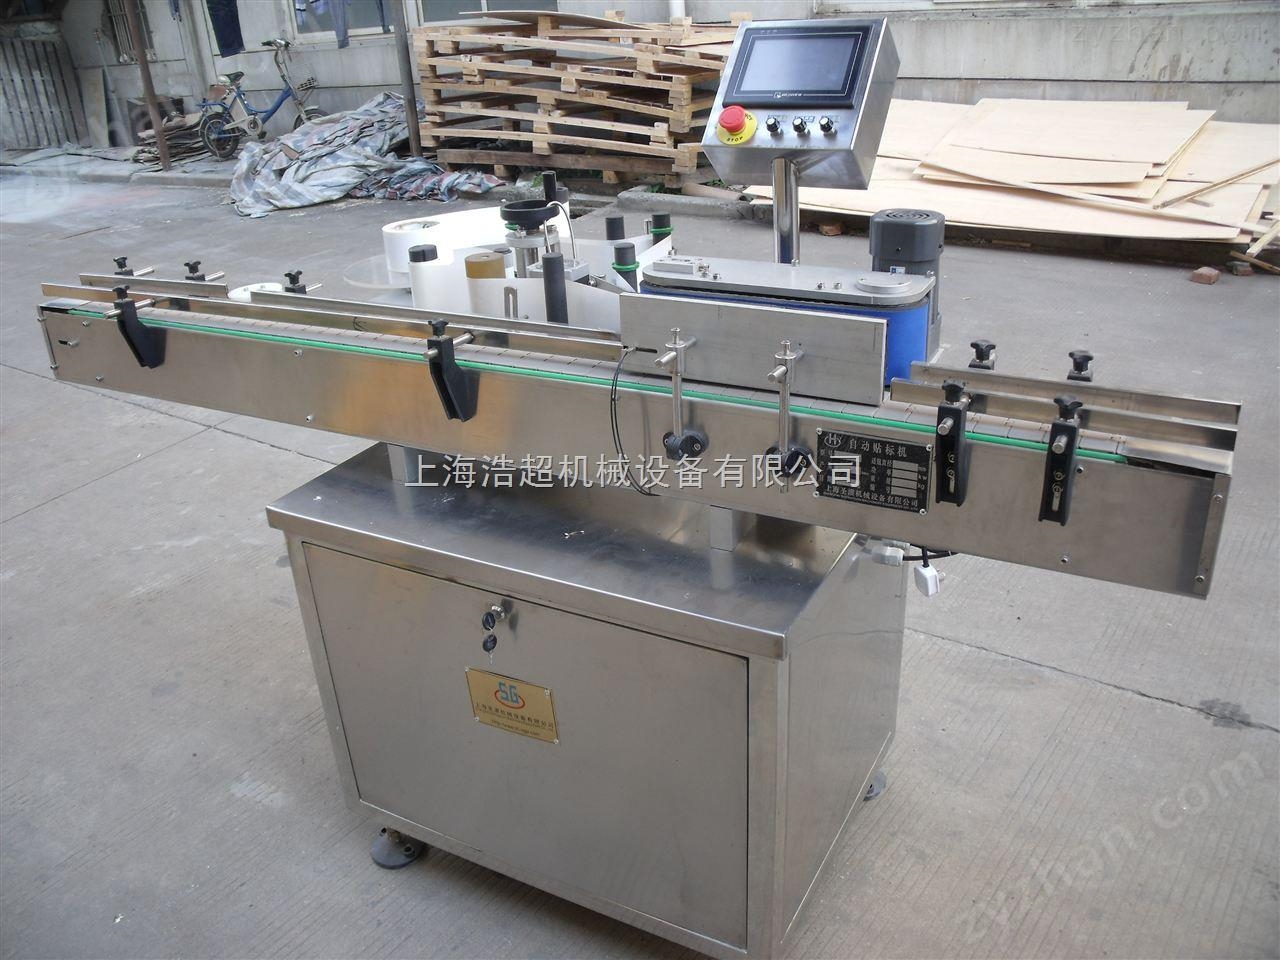
كامل تلقائي آلة وسم لاصقة التسمية غير مرتب كيفية ضبط ؟
التاريخ:2025-12-30اقرأ:3
في خط الانتاج الحديثة ، عالية الكفاءة التلقائي آلة وسم لاصقة حساسة للضغط هو المفتاح لضمان جودة المنتج . ومع ذلك ، فإن عدم انتظام التسمية قد تؤثر على كفاءة الإنتاج وصورة المنتج . هذه الورقة منهجية مشط تعديل طريقة للمساعدة في استعادة أفضل حالة من المعدات بسرعة .
طريقة تعديل التسمية تفاوت
التسمية المخالفات غالبا ما تظهر التجاعيد أو انحراف ، بما في ذلك أجهزة الاستشعار موقف الانحراف ، سرعة عدم تطابق أو الأجزاء الميكانيكية فضفاضة . وفيما يلي بعض الخطوات المحددة :
سضبط موقف الاستشعار الكهروضوئيةتأكد من أن التسمية في لوحة التحكم في طول 3-5 ملم من أجل تحسين دقة التسمية ، وتجنب التسمية للطي أو الانحراف .
سمطابقة ووضع العلامات وسرعة التسليممن خلال معدات لوحة التحكم لضبط سرعة التسليم ووضع العلامات الوقت بشكل متزامن ، والقضاء على الفرق في السرعة الناجمة عن التسمية أضعاف .
ستحسين المسافة بين الشريط و مسندضبط المسافة إلى 1-3 ملم ، لمنع التجاعيد الناجمة عن الإفراط في العرض أو الضيق الناجم عن انحراف زجاجة الجسم المسار .
سمعايرة المسافة بين لوحة المعايرة زجاجة الجسمالحفاظ على مسافة متوازية بين 1 و 3 ملم ، تأكد من أن التسمية هو فصل بسلاسة و تعلق على سطح السفينة .
سالتحقق من الفجوة بين بكرة و بكرةالفجوة العامة يؤدي إلى استرخاء ورقة التسمية ، تحتاج إلى ضبط التوتر من خلال ربيع التوتر أو الاحتكاك كتلة لضمان سلاسة نقل التسمية .
حل وضع العلامات خلع
قد تنشأ مشاكل التفكك من تخفيف التسمية أو عدم دقة تحديد موقع الجهاز ، ويمكن تصحيحها من خلال الخطوات التالية :
سضغط التسمية الشريطتأكد من أن الضغط على الجهاز هو ثابت ، ومنع العلامات من تخفيف و انحراف العين الكهربائية التفتيش .
سمحاذاة موقع الكائنجعل الجسم بالتوازي مع اتجاه التسمية ، وتجنب وضع علامة الانحراف بسبب الميل .
ساستقرار دوران الجسمضوء الجسم يحتاج إلى وضع علامة على شريط الصحافة ، لضمان سلاسة دوران علامة محطة .
سضبط آلية الجر: معتدلة الضغط على آلية الجر ، وتجنب الانزلاق أو ضيق جدا مما تسبب في أسفل ورقة سحب منحرف .
ستعيين علامة تأخيرفي وضع علامة مزدوجة ، مع تأخير الوقت إشارة من التسمية الثانية لمنع الشغل من الدوران في وقت مبكر جدا .
ثالثا - تعديل طريقة وضع العلامات انحراف
الانحراف هو عادة بسبب عدم التوازي أو تفاوت القوة الميكانيكية أجزاء .
سضبط التوازي بين الأصابعتأكد من أن أعلى وأسفل المشابك موازية للقضاء على الميل الناجم عن التسمية .
سالمسافة بين قاعدة موحدة الاصبع لقط لوحةالتحقق من ضبط المسافة بين النقاط ، وتجنب عدم المساواة في القوة المحلية .
سقوة التوازن بين الأصابعمتزامن مع معايرة المشبك نقطة القوة ، ومنع سحب من جانب واحد كبير جدا .
ستحسين موقف كامضبط كام بحيث تفقد الوقت متزامن مع حركة الشغل ، وتجنب سابق لأوانه أو متأخر جدا تقشير .
ستثبيت مربع التسميةتأكد من وضع علامة مربع أفقيا ، ومنع إمالة نقل التسمية .
رابعا : تعديل طريقة وضع العلامات غير دقيقة
موقف إزاحة يؤثر على مظهر المنتج ، يجب أن تبدأ مع تصميم الحزام الناقل ووضع العلامات :
سمعايرة ارتفاع الحزام الناقلتعديل وضع الحزام الناقل مع التسمية ، لتجنب الإفراط في أو منخفضة جدا مما أدى إلى إزاحة التسمية صعودا وهبوطا .
سالسيطرة على حافة عرض التسميةعرض الخطأ من النفايات حافة التحكم في ± 1 ملم ، والحد من الانحراف بسبب تفاوت العرض .
سورقة كتلة ثابتةتأكد من أن كتلة ورقة مثبتة بشكل آمن لمنع التسمية من الانحراف عن المسار المحدد أثناء النقل .
خامساً - الآثار البيئية والمادية
وتتسم العوامل الخارجية والخصائص المادية بنفس القدر من الأهمية وتتطلب إدارة متكاملة :
سالتحكم في الرطوبة البيئيةالحفاظ على بيئة العمل الجافة ، ومنع الرطوبة المفرطة يؤدي إلى تغيير التسمية اللزوجة .
سالتحقق من تسمية المواداختيار التسمية مع قوة الشد ، وتجنب المواد رقيقة جدا أو غير النظامية تقشير .
سمعدات التنظيف العاديةإزالة الغبار والأوساخ دهني ، تأكد من أن التسمية و سطح السفينة نظيفة ، وتعزيز تأثير الالتصاق .
سادساً - الصيانة والتدابير الوقائية
من أجل ضمان عملية مستقرة على المدى الطويل ، من المستحسن اعتماد استراتيجيات الصيانة التالية :
سفحص الأجزاء الميكانيكية بانتظامبما في ذلك الحزام الناقل التسطيح ، وأجهزة الاستشعار والحساسية ، وسم رئيس الربط ، في الوقت المناسب استبدال أجزاء البالية .
سعملية موحدةتدريب المشغلين على العمل وفقا للقواعد ، والحد من الأخطاء البشرية .
سوضع خطة الصيانة الوقائية: مثل تزييت المحامل العادية والتحقق من مكونات تعمل بالهواء المضغوط ، وإطالة عمر المعدات .
المقالة الأخيرة:مبدأ العمل و ميزة أساسية من التردد المتغير التلقائي ورقة سدادة